પહેલો તબક્કો: તૈયારીનો તબક્કો
ઉત્પાદન અને મોલ્ડ ડિઝાઇન
સૌ પ્રથમ, ઔદ્યોગિક ડિઝાઇનરો પેન બેરલ અને કેપના 3D મોડેલ બનાવશે, અને તેમનો દેખાવ, માળખું (જેમ કે પેન ક્લિપ્સ, એન્ટિ-રોલ સ્ટ્રક્ચર, સીલિંગ ક્લિપ્સ), દિવાલની જાડાઈ વગેરે નક્કી કરશે.
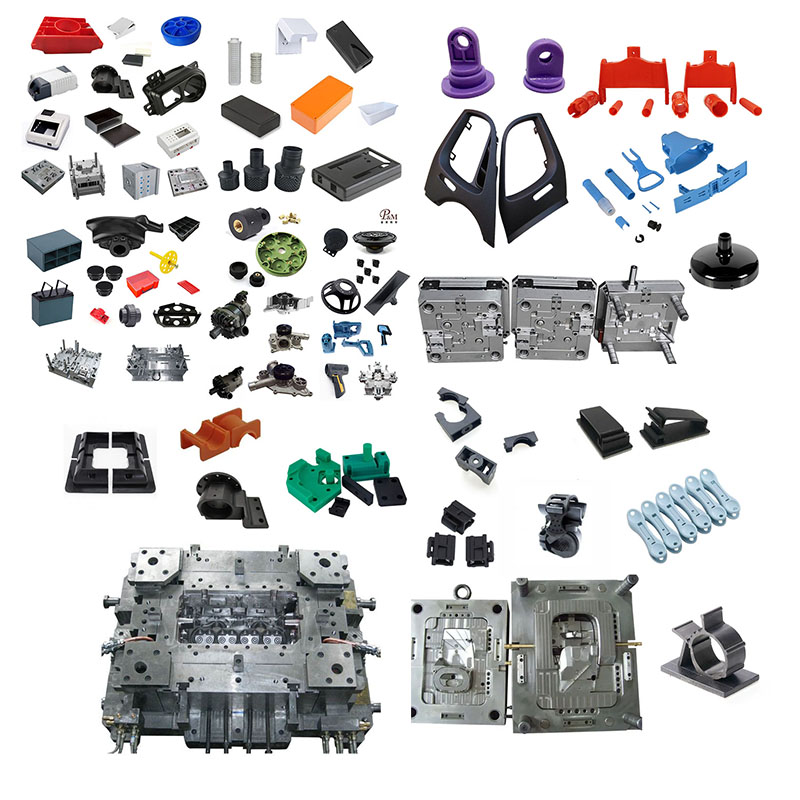
મોલ્ડ એન્જિનિયરો પ્રોડક્ટ ડિઝાઇનના આધારે ચોકસાઇવાળા સ્ટીલ મોલ્ડ (મોલ્ડ) બનાવશે. મોલ્ડના સમૂહમાં સામાન્ય રીતે બહુવિધ પોલાણ હોય છે, અને એક જ ઇન્જેક્શન એકસાથે બહુવિધ સમાન ભાગો ઉત્પન્ન કરી શકે છે, જે કાર્યક્ષમતામાં ઘણો વધારો કરે છે.
સામગ્રીની તૈયારી
પ્લાસ્ટિકના કણો: માર્કર પેન ઘટકો માટે સામાન્ય રીતે વપરાતી પ્લાસ્ટિક સામગ્રી પોલીપ્રોપીલીન અથવા ABS છે.
પોલીપ્રોપીલીન સસ્તું છે, સારી કઠિનતા અને ઉત્તમ રાસાયણિક પ્રતિકાર ધરાવે છે (તે શાહીના ધોવાણનો પ્રતિકાર કરી શકે છે).
ABS માં વધુ કઠિનતા અને સપાટી પર વધુ સારી ચમક હોય છે, અને તેનો ઉપયોગ ઘણીવાર પેન કેપ્સ અને પેન ક્લિપ્સ બનાવવા માટે થાય છે જેથી હાથનો અનુભવ અને દેખાવ સારો રહે.
માસ્ટરબેચ: જરૂરી રંગ અનુસાર, એકસમાન અને સુસંગત રંગ સુનિશ્ચિત કરવા માટે પ્લાસ્ટિકના કણોને અનુરૂપ રંગના માસ્ટરબેચ સાથે પ્રમાણમાં મિક્સ કરો.
સૂકવણી: કેટલીક સામગ્રી (જેમ કે ABS) ભેજ શોષવાની સંભાવના ધરાવે છે. ઇન્જેક્શન મોલ્ડિંગ પહેલાં, મોલ્ડિંગ પછી ઉત્પાદનની સપાટી પર પરપોટા અથવા ચાંદીના છટાઓ દેખાતા અટકાવવા માટે તેમને પહેલા સૂકવવાની જરૂર છે.
બીજો તબક્કો: ઇન્જેક્શન મોલ્ડિંગ ચક્ર
આ મુખ્ય કડી છે, જે ઇન્જેક્શન મોલ્ડિંગ મશીન પર ચક્રમાં હાથ ધરવામાં આવે છે, અને દરેક ચક્ર સામાન્ય રીતે ફક્ત થોડા ડઝન સેકન્ડ ચાલે છે. લૂપ પગલાં નીચે મુજબ છે:
ઘાટ બંધ કરવો
ઈન્જેક્શન મોલ્ડિંગ મશીનની ક્લેમ્પિંગ સિસ્ટમ મોલ્ડના બે ભાગ (મૂવિંગ મોલ્ડ અને ફિક્સ્ડ મોલ્ડ) ને ઉચ્ચ ગતિ અને ઉચ્ચ દબાણે ચુસ્તપણે બંધ કરવા માટે ચલાવે છે, જે ઈન્જેક્શન માટે તૈયાર થાય છે.
ઇન્જેક્શન
બેરલમાં રહેલા પ્લાસ્ટિકના કણોને પીગળેલી સ્થિતિમાં ગરમ કરવામાં આવે છે (જે ચીકણા પ્રવાહના ઓગળવામાં ફેરવાય છે).
ઇન્જેક્શન મોલ્ડિંગ મશીનનો સ્ક્રુ આગળ વધે છે, જે મોલ્ડની ગેટિંગ સિસ્ટમ (રનર, રનર, ગેટ) દ્વારા સીલબંધ મોલ્ડ કેવિટીમાં ચોક્કસ માત્રામાં પ્લાસ્ટિક ઓગળે છે જે અત્યંત ઊંચા દબાણે હોય છે.
પ્રેશર હોલ્ડિંગ
ઇન્જેક્શન પૂર્ણ થયા પછી, સ્ક્રુ ચોક્કસ દબાણ (હોલ્ડિંગ પ્રેશર) જાળવી રાખવાનું ચાલુ રાખે છે અને પીગળવાના ઠંડક અને સંકોચન દરમિયાન વોલ્યુમ ઘટાડાને વળતર આપવા માટે પ્લાસ્ટિકની થોડી માત્રા આગળ ભરે છે, જે ઉત્પાદનમાં સંકોચનના નિશાન અને ડિપ્રેશન જેવી ખામીઓને અટકાવે છે.
ઠંડક
ઠંડા મોલ્ડ કેવિટીમાં પીગળવું ઠંડુ અને ઘન થવા લાગે છે, જે મોલ્ડ કેવિટીના સ્વરૂપમાં આકાર લે છે.
કુલિંગ સમય સમગ્ર મોલ્ડિંગ ચક્રનો મોટાભાગનો ભાગ બનાવે છે. કુલિંગ સિસ્ટમ (જળમાર્ગ) ની ડિઝાઇન ખૂબ જ મહત્વપૂર્ણ છે કારણ કે તે ઉત્પાદન કાર્યક્ષમતા અને ઉત્પાદન ગુણવત્તાને સીધી અસર કરે છે.
મોલ્ડ ઓપનિંગ
ઘાટનો ગતિશીલ ભાગ પાછળની તરફ ખસે છે, જેનાથી ઘાટ ખુલે છે.
"ટોપ આઉટ"
મોલ્ડની અંદરની ઇજેક્ટર પ્લેટ ઇજેક્ટર પિનને આગળ ધકેલે છે, જે પહેલાથી જ ઠંડુ અને બનેલ પ્લાસ્ટિક ભાગને મોલ્ડ કેવિટીમાંથી બહાર ધકેલે છે.
ઇજેક્શન પછી, યાંત્રિક હાથ અથવા રોબોટ સામાન્ય રીતે આપમેળે ઉત્પાદન બહાર કાઢે છે અને તેને કલેક્શન બોક્સમાં મૂકે છે.
રીસેટ
ઇજેક્શન મિકેનિઝમ આગામી મોલ્ડ ક્લોઝિંગ ક્રિયા માટે તૈયાર થવા માટે તેની મૂળ સ્થિતિમાં પાછું ફરે છે. પછી, આગામી ચક્ર શરૂ થાય છે.
તબક્કો ત્રીજો: પ્રક્રિયા પછી અને એસેમ્બલી
પ્રક્રિયા પછી
સ્પ્રુ ટ્રીમીંગ: તાજા ઇન્જેક્શન-મોલ્ડેડ ભાગોમાં ગેટ અને રનર સિસ્ટમ ("સ્પ્રુ" તરીકે ઓળખાય છે) માંથી કચરો હશે, જેને મેન્યુઅલી અથવા ખાસ સાધનોનો ઉપયોગ કરીને કાપવાની જરૂર પડશે.
નિરીક્ષણ: ઉત્પાદનોમાં સામગ્રીની અછત, ફ્લેશ, સંકોચન અને અસમાન રંગ જેવી કોઈ ખામીઓ છે કે કેમ તે જોવા માટે રેન્ડમ તપાસ કરો.
અનુગામી પ્રક્રિયા (કેટલાક ઘટકો માટે):
પ્રિન્ટિંગ: પેન બેરલ પરનો લોગો અને મોડેલ ટેક્સ્ટ સામાન્ય રીતે સ્ક્રીન પ્રિન્ટિંગ અથવા હીટ ટ્રાન્સફર પ્રિન્ટિંગ દ્વારા પ્રક્રિયા કરવામાં આવે છે.
એસેમ્બલી: ઇન્જેક્શન-મોલ્ડેડ પેન બેરલ અને કેપને આખરે પેન ટીપ, ફાઇબર કોર, શાહી અને અન્ય ઘટકો સાથે એસેમ્બલ કરવામાં આવશે જેથી સંપૂર્ણ માર્કર પેન બનાવવામાં આવે.
ઇન્જેક્શન મોલ્ડિંગમાં મુખ્ય વિચારણાઓ (માર્કર્સ માટે)
દિવાલની સમાન જાડાઈ: પેન બેરલ એક પાતળી-દિવાલોવાળી લાંબી નળાકાર પ્રોડક્ટ છે. ડિઝાઇન કરતી વખતે, દિવાલની સમાન જાડાઈ સુનિશ્ચિત કરવી જરૂરી છે; અન્યથા, અસમાન ઠંડક અને સંકોચનને કારણે તે વિકૃત થવાની સંભાવના છે.
ડિમોલ્ડિંગ ઢાળ: પેન બેરલની અંદરની અને બહારની દિવાલોમાં પૂરતો ડિમોલ્ડિંગ ઢાળ (સામાન્ય રીતે 1-2°) હોવો જોઈએ, નહીં તો તે બહાર કાઢવામાં આવે ત્યારે "ખેંચાણ" અથવા તો ફાટવાનું કારણ બનશે.
મોલ્ડ વેન્ટિંગ: ઇન્જેક્શન દરમિયાન, પોલાણમાં હવા સરળતાથી બહાર નીકળી શકે તેવી હોવી જોઈએ; અન્યથા, બર્નિંગ અને સામગ્રીની અછત જેવી ખામીઓ થઈ શકે છે. પેન કેપની અંદરની સીલિંગ રચના માટે ખાસ કરીને એક્ઝોસ્ટ ડિઝાઇન પર ધ્યાન આપવાની જરૂર છે.
સંકોચન દર: વિવિધ પ્લાસ્ટિકના સંકોચન દર અલગ અલગ હોય છે. યોગ્ય કદનું ઉત્પાદન મેળવવા માટે સામગ્રીના સંકોચન દર અનુસાર ઘાટનું કદ ચોક્કસ રીતે મોટું કરવું જરૂરી છે.
પોસ્ટ સમય: નવેમ્બર-28-2025