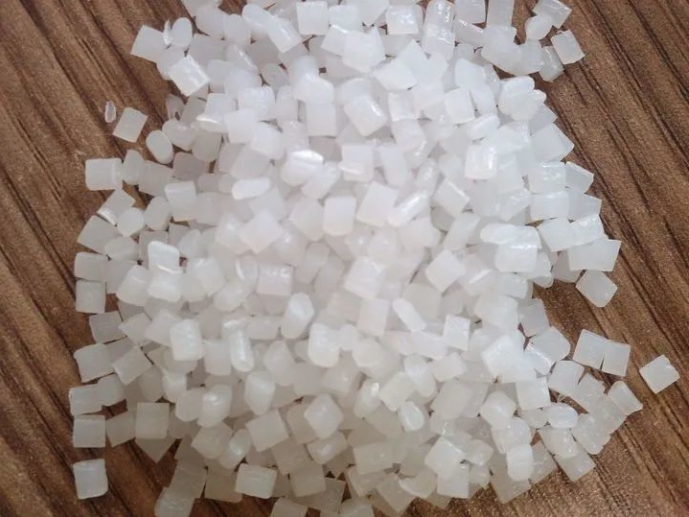
ચોક્કસ ગુરુત્વાકર્ષણ: 0.94-0.96 ગ્રામ/સેમી3
મોલ્ડિંગ સંકોચન: 1.5-3.6%
મોલ્ડિંગ તાપમાન: 140-220℃
સામગ્રી કામગીરી
કાટ પ્રતિકાર, વિદ્યુત ઇન્સ્યુલેશન (ખાસ કરીને ઉચ્ચ આવર્તન ઇન્સ્યુલેશન) ઉત્તમ, ક્લોરિનેટેડ, ઇરેડિયેશન સુધારેલ, ઉપલબ્ધ ગ્લાસ ફાઇબર મજબૂત. ઓછા દબાણવાળા પોલિઇથિલિનમાં ઉચ્ચ ગલનબિંદુ, કઠોરતા, કઠિનતા અને શક્તિ, ઓછી પાણી શોષણ, સારી વિદ્યુત ગુણધર્મો અને કિરણોત્સર્ગ પ્રતિકાર હોય છે; ઉચ્ચ દબાણવાળા પોલિઇથિલિનમાં સારી લવચીકતા, વિસ્તરણ, અસર શક્તિ અને અભેદ્યતા હોય છે; અતિ-ઉચ્ચ પરમાણુ વજન પોલિઇથિલિનમાં ઉચ્ચ અસર શક્તિ, થાક પ્રતિકાર અને વસ્ત્રો પ્રતિકાર હોય છે.
કાટ પ્રતિરોધક ભાગો અને ઇન્સ્યુલેટીંગ ભાગો બનાવવા માટે ઓછા દબાણવાળા પોલિઇથિલિન યોગ્ય છે; ઉચ્ચ દબાણવાળા પોલિઇથિલિન ફિલ્મો વગેરે બનાવવા માટે યોગ્ય છે; UHMWPE શોક શોષક, ઘસારો પ્રતિરોધક અને ટ્રાન્સમિશન ભાગો બનાવવા માટે યોગ્ય છે.
મોલ્ડિંગ કામગીરી
1, સ્ફટિકીય સામગ્રી, ઓછી ભેજ શોષણ, સંપૂર્ણપણે સૂકવવાની જરૂર નથી, ઉત્તમ પ્રવાહીતા, પ્રવાહીતા દબાણ પ્રત્યે સંવેદનશીલ છે. ઉચ્ચ-દબાણ ઇન્જેક્શન મોલ્ડિંગ માટે યોગ્ય છે, સમાન સામગ્રીનું તાપમાન, ઝડપી ભરણ ગતિ અને પૂરતું દબાણ-હોલ્ડિંગ. અસમાન સંકોચન અને આંતરિક તાણમાં વધારો અટકાવવા માટે ડાયરેક્ટ ગેટિંગનો ઉપયોગ કરવો યોગ્ય નથી. સંકોચન અને વિકૃતિ અટકાવવા માટે ગેટ સ્થાનની પસંદગી પર ધ્યાન આપો.
2, સંકોચન શ્રેણી અને સંકોચન મૂલ્ય મોટું છે, દિશા સ્પષ્ટ છે, વિકૃતિ અને વોરપેજ માટે સરળ છે. ઠંડકની ગતિ ધીમી હોવી જોઈએ, અને ઘાટમાં ઠંડા પોલાણ અને ઠંડક પ્રણાલી હોવી જોઈએ.
3, ગરમીનો સમય ખૂબ લાંબો ન હોવો જોઈએ, નહીં તો વિઘટન થશે અને બળી જશે.
4, જ્યારે નરમ પ્લાસ્ટિકના ભાગોમાં છીછરા બાજુના ખાંચો હોય છે, ત્યારે ઘાટને બળજબરીથી બંધ કરી શકાય છે.
5、પીગળેલા પદાર્થનું ભંગાણ થઈ શકે છે અને તિરાડ પડતા અટકાવવા માટે તેને કાર્બનિક દ્રાવકોના સંપર્કમાં ન રાખવું જોઈએ.
2, પીસી પ્લાસ્ટિક (પોલીકાર્બોનેટ)
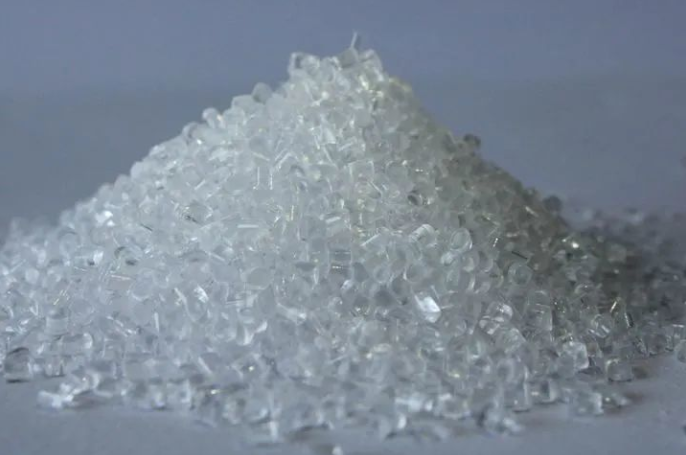
ચોક્કસ ગુરુત્વાકર્ષણ: 1.18-1.20 ગ્રામ/સેમી3
મોલ્ડિંગ સંકોચન: 0.5-0.8%
મોલ્ડિંગ તાપમાન: 230-320℃
સૂકવણી સ્થિતિ: 110-120℃ 8 કલાક
સામગ્રી કામગીરી
ઉચ્ચ અસર શક્તિ, સારી પરિમાણીય સ્થિરતા, રંગહીન અને પારદર્શક, સારો રંગ, સારું વિદ્યુત ઇન્સ્યુલેશન, કાટ પ્રતિકાર અને ઘર્ષણ પ્રતિકાર, પરંતુ નબળું સ્વ-લુબ્રિકેશન, તાણ ક્રેકીંગ વલણ, ઉચ્ચ તાપમાને સરળ હાઇડ્રોલિસિસ, અન્ય રેઝિન સાથે નબળી સુસંગતતા.
તે સાધનોના નાના ઇન્સ્યુલેટીંગ અને પારદર્શક ભાગો અને અસર પ્રતિરોધક ભાગો બનાવવા માટે યોગ્ય છે.
મોલ્ડિંગ કામગીરી
૧, આકારહીન સામગ્રી, સારી થર્મલ સ્થિરતા, મોલ્ડિંગ તાપમાનની વિશાળ શ્રેણી, નબળી પ્રવાહીતા. ભેજનું શોષણ ઓછું, પરંતુ પાણી પ્રત્યે સંવેદનશીલ, તેને સૂકવવું આવશ્યક છે. મોલ્ડિંગ સંકોચન નાનું છે, જે ઓગળવા માટે ક્રેકીંગ અને તાણની સાંદ્રતા માટે સંવેદનશીલ છે, તેથી મોલ્ડિંગની સ્થિતિને સખત રીતે નિયંત્રિત કરવી જોઈએ, અને પ્લાસ્ટિકના ભાગોને એનિલ કરવા જોઈએ.
2, ઉચ્ચ ગલન તાપમાન, ઉચ્ચ સ્નિગ્ધતા, 200 ગ્રામથી વધુ પ્લાસ્ટિક ભાગો, હીટિંગ પ્રકારના એક્સ્ટેંશન નોઝલનો ઉપયોગ કરવો યોગ્ય છે.
3, ઝડપી ઠંડક ગતિ, મોલ્ડ રેડવાની સિસ્ટમ બરછટ હોવી જોઈએ, સિદ્ધાંત મુજબ ટૂંકી હોવી જોઈએ, ઠંડા સામગ્રીને સારી રીતે સેટ કરવી જોઈએ, ગેટ મોટો લેવો જોઈએ, મોલ્ડ ગરમ કરવો જોઈએ.
4, સામગ્રીનું તાપમાન ખૂબ ઓછું હોવાથી સામગ્રીનો અભાવ થશે, પ્લાસ્ટિકના ભાગો ચમક વગરના હશે, સામગ્રીનું તાપમાન ખૂબ વધારે હશે જેનાથી ધાર સરળતાથી ઓવરફ્લો થઈ જશે, પ્લાસ્ટિકના ભાગો પર ફોલ્લા પડી જશે. જ્યારે ઘાટનું તાપમાન ઓછું હોય છે, ત્યારે સંકોચન, લંબાઈ અને અસરની શક્તિ વધારે હોય છે, જ્યારે વાળવું, સંકોચન અને તાણ શક્તિ ઓછી હોય છે. જ્યારે ઘાટનું તાપમાન 120 ડિગ્રી કરતાં વધી જાય છે, ત્યારે પ્લાસ્ટિકના ભાગો ઠંડા થવામાં ધીમા હોય છે અને વિકૃત થવામાં અને ઘાટ સાથે ચોંટી જવા માટે સરળ હોય છે.
૩, ABS પ્લાસ્ટિક (એક્રિલોનિટ્રાઇલ બ્યુટાડીન સ્ટાયરીન)
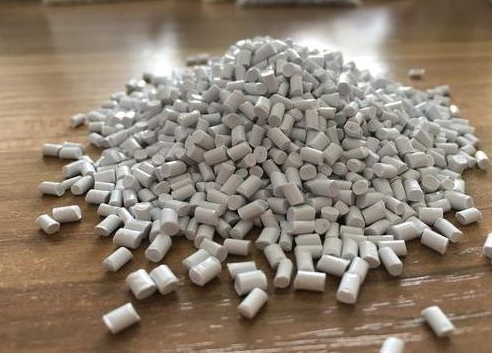
ચોક્કસ ગુરુત્વાકર્ષણ: 1.05 ગ્રામ/સેમી3
મોલ્ડિંગ સંકોચન: 0.4-0.7%
મોલ્ડિંગ તાપમાન: 200-240℃
સૂકવણી સ્થિતિ: 80-90℃ 2 કલાક
સામગ્રી કામગીરી
1, સારી એકંદર કામગીરી, ઉચ્ચ અસર શક્તિ, રાસાયણિક સ્થિરતા, સારી વિદ્યુત ગુણધર્મો.
2, 372 ઓર્ગેનિક ગ્લાસ સાથે સારું ફ્યુઝન, બે રંગના પ્લાસ્ટિક ભાગોથી બનેલું, અને સપાટીને ક્રોમ-પ્લેટેડ, સ્પ્રે પેઇન્ટ ટ્રીટમેન્ટ કરી શકાય છે.
3, ઉચ્ચ અસર, ઉચ્ચ ગરમી પ્રતિકાર, જ્યોત પ્રતિરોધક, ઉન્નત, પારદર્શક અને અન્ય સ્તરો છે.
૪, પ્રવાહીતા HIPS કરતા થોડી ખરાબ છે, PMMA, PC, વગેરે કરતા સારી છે, સારી સુગમતા છે.
સામાન્ય યાંત્રિક ભાગો, વસ્ત્રો-પ્રતિરોધક ભાગો, ટ્રાન્સમિશન ભાગો અને ટેલિકોમ્યુનિકેશન ભાગો બનાવવા માટે યોગ્ય.
મોલ્ડિંગ કામગીરી
૧, આકારહીન સામગ્રી, મધ્યમ પ્રવાહીતા, ભેજ શોષણ, સંપૂર્ણપણે સૂકવવા જોઈએ, ચળકતા પ્લાસ્ટિકના ભાગોની સપાટીની જરૂરિયાતો ૮૦-૯૦ ડિગ્રી, ૩ કલાક સુધી લાંબા સમય સુધી પ્રીહિટ સૂકવવા જોઈએ.
2, ઉચ્ચ સામગ્રી તાપમાન અને ઉચ્ચ ઘાટ તાપમાન લેવાની સલાહ આપવામાં આવે છે, પરંતુ સામગ્રીનું તાપમાન ખૂબ ઊંચું છે અને વિઘટન કરવામાં સરળ છે. ઉચ્ચ ચોકસાઇવાળા પ્લાસ્ટિક ભાગો માટે, ઘાટનું તાપમાન 50-60 ડિગ્રી હોવું જોઈએ, અને ઉચ્ચ ચળકાટ ગરમી-પ્રતિરોધક પ્લાસ્ટિક ભાગો માટે, ઘાટનું તાપમાન 60-80 ડિગ્રી હોવું જોઈએ.
3, જો તમે પાણીના ક્લેમ્પિંગની સમસ્યા હલ કરવા માંગતા હો, તો તમારે સામગ્રીની પ્રવાહીતામાં સુધારો કરવો પડશે, ઉચ્ચ સામગ્રીનું તાપમાન, ઉચ્ચ ઘાટનું તાપમાન લેવું પડશે, અથવા પાણીનું સ્તર અને અન્ય પદ્ધતિઓ બદલવી પડશે.
4, જેમ કે ગરમી-પ્રતિરોધક અથવા જ્યોત-પ્રતિરોધક ગ્રેડ સામગ્રી બનાવવી, ઉત્પાદનના 3-7 દિવસ પછી ઘાટની સપાટી પ્લાસ્ટિક વિઘટન રહેશે, પરિણામે ઘાટની સપાટી ચમકદાર બનશે, ઘાટને સમયસર સાફ કરવાની જરૂર છે, જ્યારે ઘાટની સપાટીને એક્ઝોસ્ટ સ્થિતિ વધારવાની જરૂર છે.
૪, પીપી પ્લાસ્ટિક (પોલિપ્રોપીલીન)
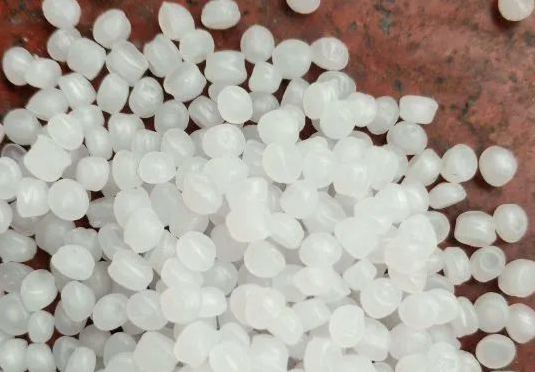
ચોક્કસ ગુરુત્વાકર્ષણ: 0.9-0.91 ગ્રામ/સેમી3
મોલ્ડિંગ સંકોચન: 1.0-2.5%
મોલ્ડિંગ તાપમાન: 160-220℃
સૂકવણીની સ્થિતિ: -
સામગ્રી ગુણધર્મો
ઓછી ઘનતા, મજબૂતાઈ, જડતા, કઠિનતા અને ગરમી પ્રતિકાર ઓછા દબાણવાળા પોલિઇથિલિન કરતાં વધુ સારા છે, લગભગ 100 ડિગ્રી પર વાપરી શકાય છે. સારા વિદ્યુત ગુણધર્મો અને ઉચ્ચ-આવર્તન ઇન્સ્યુલેશન ભેજથી પ્રભાવિત થતું નથી, પરંતુ તે ઓછા તાપમાને બરડ બની જાય છે અને ઘાટ પ્રતિરોધક અને સરળતાથી વૃદ્ધ થતું નથી.
તે સામાન્ય યાંત્રિક ભાગો, કાટ પ્રતિરોધક ભાગો અને ઇન્સ્યુલેટીંગ ભાગો બનાવવા માટે યોગ્ય છે.
મોલ્ડિંગ કામગીરી
1, સ્ફટિકીય સામગ્રી, ભેજ શોષણ નાનું છે, શરીરનું ભંગાણ ઓગળવામાં સરળ છે, ગરમ ધાતુ સાથે લાંબા ગાળાના સંપર્કમાં સરળ વિઘટન.
2, સારી પ્રવાહીતા, પરંતુ સંકોચન શ્રેણી અને સંકોચન મૂલ્ય મોટું છે, સંકોચન, ખાડો, વિકૃતિ સરળતાથી થાય છે.
3, ઝડપી ઠંડક ગતિ, રેડવાની સિસ્ટમ અને ઠંડક પ્રણાલી ગરમીને દૂર કરવા માટે ધીમી હોવી જોઈએ, અને મોલ્ડિંગ તાપમાનને નિયંત્રિત કરવા પર ધ્યાન આપવું જોઈએ. નીચા સામગ્રીના તાપમાનની દિશા સ્પષ્ટ છે, ખાસ કરીને નીચા તાપમાન અને ઉચ્ચ દબાણ પર. જ્યારે મોલ્ડનું તાપમાન 50 ડિગ્રી કરતા ઓછું હોય છે, ત્યારે પ્લાસ્ટિકના ભાગો સરળ નથી હોતા, નબળા ફ્યુઝન ઉત્પન્ન કરવા માટે સરળ હોય છે, નિશાન છોડી દે છે, અને 90 ડિગ્રીથી ઉપર, વિકૃત અને વિકૃત થવા માટે સરળ હોય છે.
4, પ્લાસ્ટિકની દિવાલની જાડાઈ એકસમાન હોવી જોઈએ, ગુંદર, તીક્ષ્ણ ખૂણાઓનો અભાવ ટાળો, જેથી તણાવનું પ્રમાણ વધતું ન રહે.
૫, પીએસ પ્લાસ્ટિક (પોલિસ્ટરીન)
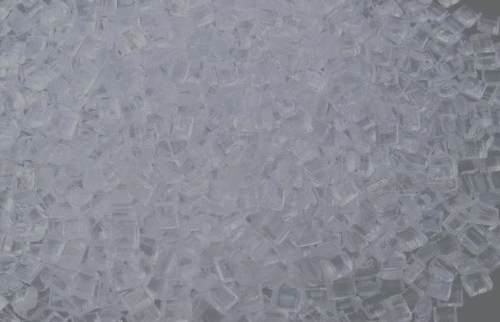
ચોક્કસ ગુરુત્વાકર્ષણ: 1.05 ગ્રામ/સેમી3
મોલ્ડિંગ સંકોચન: 0.6-0.8%
મોલ્ડિંગ તાપમાન: 170-250℃
સૂકવણીની સ્થિતિ: -
સામગ્રી કામગીરી
ઇલેક્ટ્રિકલ ઇન્સ્યુલેશન (ખાસ કરીને ઉચ્ચ આવર્તન ઇન્સ્યુલેશન) ઉત્તમ, રંગહીન અને પારદર્શક છે, પ્રકાશ ટ્રાન્સમિશન દર કાર્બનિક કાચ પછી બીજા ક્રમે છે, રંગ, પાણી પ્રતિકાર, રાસાયણિક સ્થિરતા સારી છે. સામાન્ય તાકાત, પરંતુ બરડ, તણાવ બરડ ક્રેક ઉત્પન્ન કરવામાં સરળ, બેન્ઝીન, ગેસોલિન અને અન્ય કાર્બનિક દ્રાવકો માટે પ્રતિરોધક નથી.
તે ઇન્સ્યુલેટીંગ અને પારદર્શક ભાગો, સુશોભન ભાગો અને રાસાયણિક સાધનો અને ઓપ્ટિકલ સાધનોના ભાગો બનાવવા માટે યોગ્ય છે.
કામગીરીની રચના
૧, આકારહીન સામગ્રી, ઓછી ભેજ શોષણ, સંપૂર્ણપણે સૂકવવાની જરૂર નથી, વિઘટન કરવું સરળ નથી, પરંતુ થર્મલ વિસ્તરણનો ગુણાંક મોટો છે, આંતરિક તાણ ઉત્પન્ન કરવામાં સરળ છે. સારી પ્રવાહિતા, સ્ક્રુ અથવા પ્લન્જર ઇન્જેક્શન મશીન મોલ્ડિંગ માટે ઉપલબ્ધ.
2, ઉચ્ચ સામગ્રી તાપમાન, ઉચ્ચ ઘાટ તાપમાન અને નીચું ઇન્જેક્શન દબાણ યોગ્ય છે. આંતરિક તાણ ઘટાડવા અને સંકોચન અને વિકૃતિ અટકાવવા માટે ઇન્જેક્શન સમય લંબાવવો ફાયદાકારક છે.
3, ગેટ, ગેટ અને પ્લાસ્ટિક આર્ક કનેક્શનના વિવિધ સ્વરૂપોમાં ઉપલબ્ધ છે, જેથી ગેટ પર જતી વખતે પ્લાસ્ટિકના ભાગોને નુકસાન ન થાય. ડિમોલ્ડિંગનો ઢાળ મોટો છે, ઇજેક્શન સમાન છે, પ્લાસ્ટિકના ભાગની દિવાલની જાડાઈ સમાન છે, ઇન્સર્ટ્સ ન રાખવાનું વધુ સારું છે, જો ઇન્સર્ટ્સ હોય, તો તેને પહેલાથી ગરમ કરવા જોઈએ.
પોસ્ટ સમય: ઓગસ્ટ-૧૨-૨૦૨૨